智能档案库房建设中文件柜制造工艺的关键技术要点
随着企事业单位对档案管理要求的提升,智能档案库房已从单纯的存储空间演变为集环境监控、智能定位、密集存储于一体的综合系统。然而,不少项目在验收后频繁出现柜体变形、导轨卡顿、定位失准等问题,究其根源,往往不在软件层面,而在于最基础的文件柜制造环节——钢材处理与结构精度不过关。作为深耕行业多年的广州益文兰实业有限公司,我们深知:智能化的“大脑”再强,也需要一副“硬骨架”来承载。
一、被忽视的基材与焊接应力:智能柜体的“隐性杀手”
很多采购方将目光聚焦于RFID读写器和电动导轨,却忽略了板材厚度与焊接工艺。智能档案柜通常需要承载2.4米以上高度的密集移动荷载,若采用普通冷轧板(厚度<0.8mm)或焊接后未进行时效振动处理,柜体在运行半年后极易出现对角线误差超差(>2mm/m),直接导致机械手抓取失败或轨道阻力骤增。我们的经验是:**主承重板必须选用SPCC冷轧板且厚度不低于1.2mm**,并在焊接后采用数控五面加工中心进行一次成型铣削,确保安装基准面的平面度≤0.3mm/m。
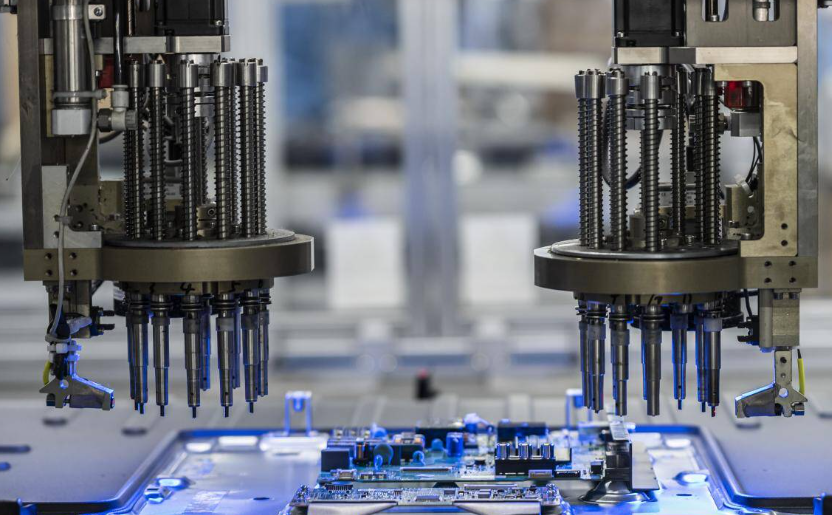
此外,焊接热应力是柜体变形的另一主因。传统手工焊在批量生产中难以控制热输入量,我们引入机器人自动氩弧焊配合水冷工装夹具,将焊接变形量控制在0.5mm以内,并在关键连接位增加三角加强筋——这直接影响了后续智能传动系统的长期稳定性。
二、表面处理与精度装配:从“能用”到“好用”的分水岭
智能库房环境通常要求恒温恒湿(温度22±2℃,湿度45%±5%),这对柜体表面涂层的耐腐蚀性和附着力提出更高要求。普通喷粉在潮湿环境下易产生锈点并脱落,进而污染档案资料。我们在前处理工序采用**硅烷化处理替代传统磷化**,配合环氧聚酯混合粉末(膜厚60-80μm),通过盐雾试验达500小时以上无起泡。同时,所有与导轨接触的安装面必须进行精密拉丝或镀镍处理,降低摩擦系数至0.15以下。
装配环节同样不容小觑。每套智能柜的导轨平行度需控制在±0.2mm/m,这要求我们在厂内预装阶段使用激光干涉仪进行逐段校准,而非仅靠图纸标注公差。考虑到现场安装的累积误差,我们会预留可调节的偏心螺栓机构,允许±5mm的冗余调整——这一细节能显著减少现场返工时间,尤其在旧库房改造项目中效果明显。
- 关键控制点一:板材厚度与平面度(SPCC 1.2mm+,平面度≤0.3mm/m)
- 关键控制点二:焊接热变形控制(氩弧焊+水冷工装,变形量≤0.5mm)
- 关键控制点三:涂层耐候性(硅烷化+环氧聚酯粉末,盐雾≥500h)
- 关键控制点四:导轨平行度厂内预调(激光干涉仪校准,±0.2mm/m)
三、从制造到集成:给智能化工程落地的一份实践清单
在服务过的数十个智能化工程项目中,我们总结出三条务实建议:第一,在招采阶段务必要求供应商提供**样柜进行满载运行测试**(模拟120kg/层连续运行2000次),而非只看样册参数;第二,确认制造商是否具备自主的钣金生产线,因为外包加工往往导致批次间色差与孔位偏差,后期更换柜门时尤为明显;第三,重视与弱电系统集成商的接口协议对接,文件柜的物理结构(如走线槽位置、地脚高度)需提前预留,否则布线时只能明装,既影响美观又增加故障点。
需要特别提醒的是,很多单位将办公文具耗材与五金建材批发混为一谈,但在智能档案库房项目中,这两类供应链的品控标准截然不同。我们建议将文件柜制造纳入专用设备管理范畴,而非简单归入办公家具采购。
作为一家同时具备档案柜文件柜制造、办公文具耗材供应、五金建材批发、智能化工程实施及进出口贸易能力的综合型企业,广州益文兰实业有限公司始终坚持一个观点:智能库房的可靠性,取决于最薄弱的一个机械环节。当行业热议AI调度算法时,我们更愿意把功夫下在看不见的焊接缝和装配精度上。未来,随着档案管理向无人化和密集化发展,文件柜的制造精度将直接决定整个系统的生命周期成本。我们期待与更多集成商及终端用户深入合作,将每一台柜体打造成智能化工程的坚实基座。