广州益文兰实业有限公司钢制档案柜生产工艺与质量管控要点解析
作为广州益文兰实业有限公司的技术编辑,今天想跟大家聊聊我们钢制档案柜从钢板到成品的全过程。很多人以为档案柜文件柜制造就是把铁皮折一下焊起来,实际上,一套合格的钢制柜体涉及开料精度、表面处理、结构力学等多个环节,任何一个细节把控不到位,都会直接影响产品的使用寿命和安全性。
一、原材料与下料环节的硬性标准
我们采用**冷轧钢板**作为主材,厚度严格控制在0.6mm至1.2mm之间(根据柜体承重需求分级选材)。下料使用数控剪板机,对角线误差控制在±0.5mm以内。这一步看似简单,却是后续所有工艺的基础——如果板材尺寸偏差过大,焊接时会产生应力变形,后期即使校平也无法完全消除。
在下料完成后,所有板材必须经过**去毛刺和预磷化处理**。毛刺未清理干净的板材,在冲压和折弯时容易造成模具损坏,更会在使用过程中划伤用户。预磷化则是为了增强后续喷涂层的附着力,我们实测过,未经预磷化的板材喷涂层附着力下降约40%,盐雾测试时间缩短一半以上。
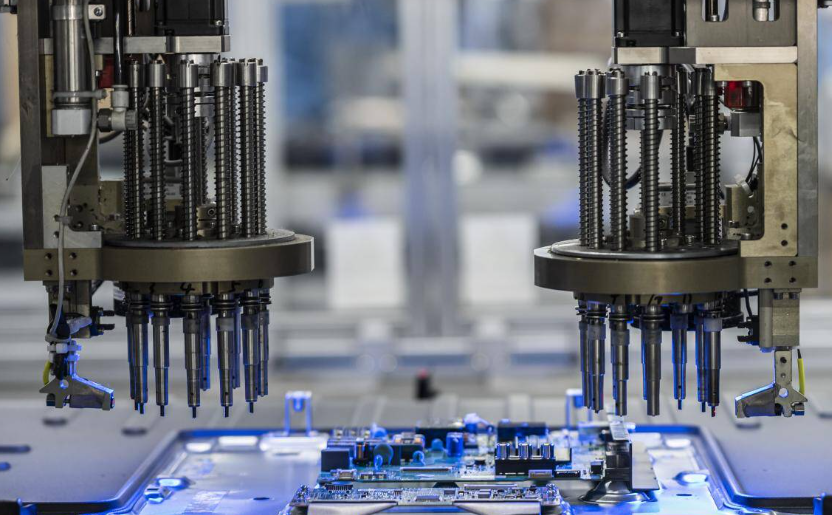
二、焊接、喷涂与装配的关键参数
焊接环节我们采用二氧化碳气体保护焊,焊点间距控制在80mm至120mm之间,焊缝饱满度要求达到行业标准的二级以上。焊后必须进行**整体校平**,平面度误差不超过1.5mm/米。这里有个容易被忽视的细节:焊接完成后的柜体需要在恒温车间静置24小时,让内应力充分释放,否则后期使用中柜门会出现自动弹开或关不严的情况。
喷涂线是我们最引以为傲的环节。前处理经过脱脂、水洗、表调、磷化、钝化五道工序,然后进入**静电粉末喷涂**。粉末采用户外耐候型聚酯树脂,固化温度设定在200℃±5℃,固化时间15分钟。我们做过对比实验,这种工艺下的涂层硬度达到2H,冲击强度50kg·cm,耐盐雾性能超过200小时,远高于普通喷漆产品。
装配阶段,所有抽屉滑轨选用三节静音导轨,承重测试标准为35kg反复推拉5万次无变形。锁具系统采用防撞结构设计,钥匙互开率控制在千分之一以内。
三、生产中的常见问题与规避措施
很多同行在钢制柜生产中会遇到两个高频问题:一是**焊接变形**导致柜门缝隙不均,二是**喷涂橘皮现象**影响外观。针对前者,我们的对策是采用对称焊接顺序,并在焊接工装上加装反变形夹具;针对后者,我们严格控制粉末粒径分布(30-50微米),并调整静电电压至60-80kV,确保粉末吸附均匀。
另外需要特别提醒的是,南方地区湿度大,如果磷化后未能及时喷涂,板材表面极易二次生锈。因此我们的生产节拍严格限定在磷化后4小时内进入喷房,车间湿度控制在60%RH以下。
四、从生产到交付的体系保障
作为一家同时涉及办公文具耗材、五金建材批发和智能化工程的企业,我们将钢制柜生产中的质量管理经验反向应用于其他产品线。每批出货前,我们会进行**全检+抽检双重检验**,包括外观、尺寸、承重、耐久性等12项指标。同时,我们的产品也通过进出口贸易渠道销往海外,所有包装均符合ISTA国际运输标准,避免运输途中磕碰损伤。
最后给用户一个建议:在选购钢制档案柜时,除了看价格和外观,重点要关注**板材厚度、喷涂工艺和滑轨品牌**这三个核心点。厚度决定承重,喷涂决定防锈寿命,滑轨决定使用体验。这三点做好了,产品基本不会差。
广州益文兰实业有限公司深耕钢制文件柜制造十余年,从原材料采购到成品出库,每一步都有严格的质检记录和追溯体系。如果您对我们的产品工艺或质量检测有更多疑问,欢迎随时联系交流。