广州益文兰实业档案柜文件柜制造工艺与质量管控要点解析
📅 2026-09-11
🔖 档案柜文件柜制造,办公文具耗材,五金建材批发,智能化工程,进出口贸易
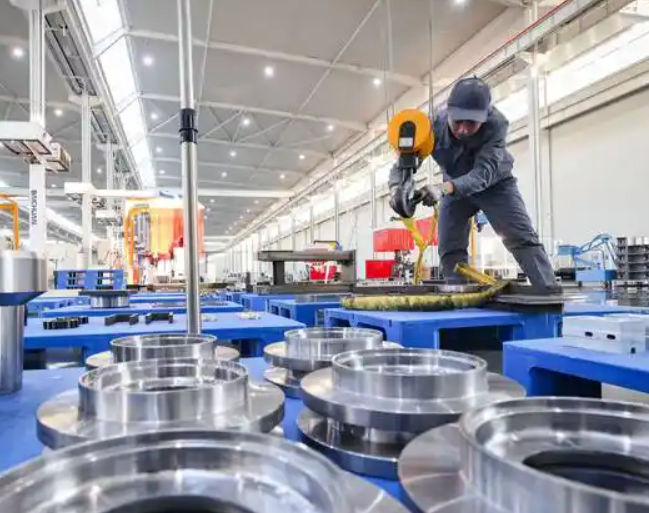
在广州益文兰实业有限公司的生产体系中,档案柜文件柜制造并非简单的钣金折弯与喷涂。从冷轧钢板进厂到成品入库,每一道工序都对应着明确的公差范围与检测节点。
核心制造工序与参数控制
柜体成型依赖数控冲床与激光切割的配合。以0.8mm冷轧板为例,折弯角度误差需控制在±0.5°以内,否则层板与侧板的装配间隙会超出1.5mm的验收标准。焊接环节采用二氧化碳保护焊,焊点间距≤80mm,焊后需经打磨处理,避免喷涂后出现凹凸缺陷。
- 前处理:脱脂→水洗→表调→磷化→钝化,槽液浓度每4小时抽检一次
- 喷涂:静电粉末喷涂,膜厚60-80μm,固化温度180℃±5℃,时间15分钟
- 装配:锁具、导轨、拉手安装后需进行500次开合疲劳测试
质量管控的三个关键节点
来料检验环节,钢板厚度公差需符合GB/T 708标准,锌层附着力通过弯曲试验验证。过程检验中,每批次抽检3台柜体进行垂直度测量,柜体对角线偏差不得超过2mm。成品检验则模拟运输振动,频率5-50Hz,持续30分钟,确认无变形、无异响后方可入库。
对于需要配套办公文具耗材或五金建材批发的客户,我们会额外增加锁具互开率测试,确保每批次锁芯互开率低于0.1%。涉及智能化工程项目的档案柜,还需预留电子锁走线槽与传感器安装位,这要求钣金阶段就完成开孔定位。
常见问题与应对
问:喷涂后表面出现橘皮纹怎么办?
检查粉末粒径分布与喷枪电压,通常将电压从80kV降至60kV可改善流平性。
问:柜体在潮湿环境中生锈?
确认磷化膜重量是否达到2.0g/m²以上,必要时增加一道封闭底漆。
依托进出口贸易渠道,我们同步引入欧洲标准的盐雾测试流程,中性盐雾试验48小时无红锈,满足沿海地区客户需求。广州益文兰实业有限公司坚持用可量化的工艺参数替代经验判断,让每一台档案柜文件柜的寿命周期都有数据支撑。